Электроды ЦЛ-11 Плазма
Электроды ЦЛ-11 Плазма с рутиловым покрытием применяемый для сварки устойчивых аустенитных коррозионностойких сталей 12Х18Н10Т, 12Х18Н9Т, 08Х18Н12Т, 08Х18Н12Б, AISI 321, AISI 304, AISI 347 и им подобных, работающих в агрессивных средах при температуре до 450С. Применяются для сварки емкостей, сосудов, работающих под давлением, трубопроводов, деталей оборудования в пищевой и нефтехимической промышленности, энергетическом машиностроении, энергетике.
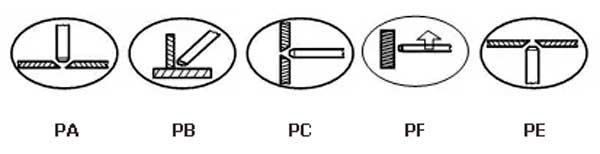
Схема - положения швов при сварке
Условия применения
Применяются при сварке во всех пространственных положениях на постоянном токе обратной полярности и переменным токе от трансформатора с напряжением холостого хода не менее 50В. Рекомендуется сваривать в нижнем положении на средних токах. Сварку необходимо выполнять короткой дугой, без поперечных колебаний.
Особые свойства
Отличные механические свойства наплавленного металла и повышенная коррозионная стойкость в агрессивных средах при температурах до 450С. Отмечены высокие сварочно- технологические свойства, малое разбрызгивания, практически самоотделение шлаковой корки, и формирование шва с плавным переходом к основному металлу.
Прокалка перед сваркой
При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка: 350-370С в течение 60 мин., макс. 3 раза.
| Mn | Si | C | P | S | Cr | Ni | Nb+Ta | Mo |
| 2,0 | 1,0 | 0,08 | 0,03 | 0,025 | 18,0- 21,0 | 9- 11 | 8XC ДО 1.0 | 0,75 |
| Временное сопротивление, Н/мм2 | Относительное удлинение, % | Ударная вязкость, Дж/см2 | Минимальная граница текучести,МПа |
| 540 | 22 | 80 | 350 |
Сварку проводить постоянным током обратной полярности «+» на электроде.
Содержание феритной фазы в наплавленном металле - 5-10%.
| Диаметр, мм | Длина, мм | Сила сварочного тока, А | Количество электродов в пачке, шт. | Вес пачки, кг |
| 2,50 | 350 | 40-90 | 52-53 | 1 |
| 3,00 | 350 | 45-110 | 31-32 | 1 |
| 3,20 | 350 | 50-120 | 27-28 | 1 |
| 4,00 | 350 | 60-140 | 18-19 | 1 |